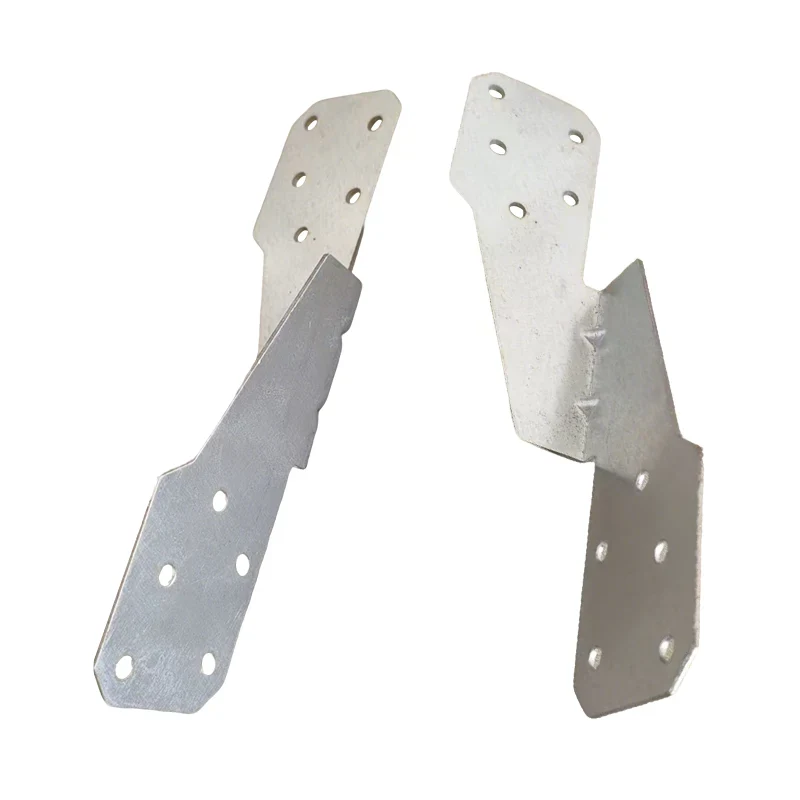
In einer Blechbearbeitungserei ist die Biegepresse das Herzstück der Produktion. Flache Bleche treten ein und es entstehen geformte Teile: Halterungen, Gehäuse, Chassis und unzählige andere Komponenten, die zu Maschinen, Fahrzeugen und Gebäuden zusammengebaut werden. Die Qualität davonTeile für die Blechbearbeitungdepends on the precision of the bending process. Ein Fehler von ein paar Grad im Biegewinkel kann bedeuten, dass ein Teil nicht passt, eine Tür nicht schließt oder eine Struktur die Prüfung nicht besteht. Jahrzehntelang waren manuelle Abkantpressen auf die Fähigkeit des Bedieners angewiesen, das Blech zu positionieren und die Biegung zu steuern. But manual bending is inherently variable. Zwei Bediener können aus derselben Zeichnung zwei unterschiedliche Ergebnisse erzielen. CNC bending has changed this equation. A CNC bending machine uses computer numerical control to position the sheet, control the bend angle, and manage the entire bending sequence with a precision that no human can match.
Die Bedeutung des CNC-Biegens für die Qualität von Blechbearbeitungsteilen kann nicht genug betont werden. Es ist der Unterschied zwischen einem Teil, das passt, und einem Teil, das verschrottet wird. Es ist der Unterschied zwischen einem Produktionslauf, der konsistent ist, und einem, der von Schwankungen geprägt ist. Und es ist der Unterschied zwischen einer Fertigungswerkstatt, die über die Qualität konkurrieren kann, und einer, die nur über den Preis konkurriert. In diesem Artikel wird untersucht, warum CNC-Biegen für die Teilequalität von entscheidender Bedeutung ist. Wir behandeln die Technologie des CNC-Biegens, die Faktoren, die die Biegequalität bestimmen, die Rolle von Werkzeug und Material sowie die Qualitätskontrollmaßnahmen, die sicherstellen, dass jedes Teil den Spezifikationen entspricht. Wir stellen außerdem detaillierte Spezifikationen für unsere Blechbearbeitungsteile aus unserem Werk in Cangzhou Shengsen Metal Products Co., Ltd. zur Verfügung.
Der grundlegende Unterschied zwischen CNC-Biegen und manuellem Biegen liegt in der Kontrolle. Bei einer manuellen Abkantpresse steuert der Bediener die Position des Hinteranschlags, die Tiefe des Stößelhubs und den Biegewinkel. Das Können, die Erfahrung und die Aufmerksamkeit des Bedieners bestimmen die Qualität der Biegung. Das soll nicht heißen, dass qualifizierte Bediener keine qualitativ hochwertige Arbeit leisten können; sie können. Aber manuelles Biegen ist von Natur aus variabel. Möglicherweise liest der Bediener ein Maß falsch, der Hinteranschlag verrutscht oder das Material federt anders als erwartet zurück. Diese Schwankungen häufen sich und das Ergebnis ist ein Teil, das möglicherweise außerhalb der Toleranz liegt. Beim CNC-Biegen wird der Bediener aus dem Regelkreis entbunden. Der Computer der Maschine steuert die Position des Hinteranschlags, den Stößelhub und den Biegewinkel. Die Aufgabe des Bedieners besteht darin, das Blech zu laden, den Zyklus zu starten und das fertige Teil zu entladen. Den Rest erledigt die Maschine mit einer Präzision und Wiederholgenauigkeit, die manuell nicht zu erreichen ist.
Die Kerntechnologie einer CNC-Biegemaschine ist die CNC-Steuerung. Diese Steuerung speichert ein Programm, das die Biegesequenz definiert: die Position des Hinteranschlags für jede Biegung, die Tiefe des Stößelhubs und den Biegewinkel. Die Steuerung kompensiert auch die Materialrückfederung, also die Tendenz des Materials, teilweise in seine ursprüngliche Form zurückzukehren, nachdem die Biegekraft entfernt wurde. Die Kompensation der Rückfederung ist entscheidend für das Erreichen genauer Biegewinkel. Die Steuerung berechnet die erforderliche Überbiegung anhand der Materialart, der Dicke und des Biegeradius und passt den Stößelhub entsprechend an. Die folgende Tabelle vergleicht die wichtigsten Merkmale des manuellen und CNC-Biegens.
| Merkmal | Manuelles Biegen | CNC-Biegen |
| Steuerquelle | Operator | CNC-Steuerung |
| Genauigkeit des Biegewinkels | +/- 1° bis 2° | +/- 0,1° bis 0,5° |
| Wiederholbarkeit | Niedrig | Hoch |
| Rückfederungskompensation | Manuelle Einstellung | Automatische Berechnung |
| Einrichtungszeit | Lang | Kurz (Programmabruf) |
| Fähigkeitsanforderung | Hoch | Mäßig |
| Geeignet für komplexe Teile | Beschränkt | Exzellent |
BeiCangzhou Shengsen Metal Products Co., Ltd.In unserer Fabrik werden CNC-Biegemaschinen für die Herstellung unserer Blechbearbeitungsteile verwendet. Wir haben in fortschrittliche CNC-Abkantpressen mit mehrachsigen Hinteranschlägen und automatischen Werkzeugwechslern investiert. Unser Ziel ist es, unseren Kunden Teile zu liefern, die engsten Toleranzen und höchsten Qualitätsstandards entsprechen.
Der Biegewinkel ist der Winkel, der zwischen den beiden Flanschen eines gebogenen Teils gebildet wird. Bei einer einfachen 90-Grad-Halterung beträgt der Biegewinkel 90 Grad. Bei einem komplexeren Teil kann der Biegewinkel 45 Grad, 60 Grad oder jeder andere im Design festgelegte Winkel betragen. Die Genauigkeit des Biegewinkels ist entscheidend, da sie bestimmt, ob das Teil zu anderen Komponenten passt. Wenn der Biegewinkel zu groß oder zu klein ist, kann das Teil nicht richtig auf die passenden Teile ausgerichtet werden und die Montage wird schwierig oder unmöglich. In manchen Fällen kann ein kleiner Fehler im Biegewinkel toleriert werden; in anderen Fällen kann es zu einem Ausfall kommen. Die folgende Tabelle veranschaulicht die Auswirkung von Biegewinkelfehlern auf den Sitz einer einfachen Halterung.
| Biegewinkelfehler | Flanschpositionsfehler (für 100-mm-Flansch) | Auswirkungen auf die Montage |
| 0,5° | 0,87 mm | Unerheblich; kann innerhalb der Toleranz liegen |
| 1,0° | 1,75 mm | Mäßig; kann eine Nacharbeit erfordern |
| 2,0° | 3,49 mm | Bedeutsam; Teil passt möglicherweise nicht |
| 5,0° | 8,72 mm | Schwer; Teil passt nicht |
Die Tabelle zeigt, dass selbst ein kleiner Fehler im Biegewinkel zu einem erheblichen Fehler in der Position des Flansches führen kann. Bei einem 100-mm-Flansch führt ein 2-Grad-Fehler zu einem 3,5-mm-Fehler an der Flanschspitze. Dies kann den Unterschied zwischen einem Teil, das passt, und einem Teil, das nicht passt, ausmachen. Das CNC-Biegen minimiert diesen Fehler, indem es den Stößelhub präzise steuert und die Rückfederung ausgleicht. In unserem Werk verwenden wir CNC-Biegemaschinen, die Biegewinkel bis auf +/- 0,1 Grad einhalten können. Dieses Maß an Genauigkeit stellt sicher, dass unsere Blechbearbeitungsteile richtig zusammenpassen und wie geplant funktionieren.
Wiederholbarkeit ist die Fähigkeit eines Prozesses, immer wieder das gleiche Ergebnis zu erzielen. Wiederholgenauigkeit bedeutet in der Blechfertigung, dass das erste Teil und das tausendste Teil identisch sind. Dies ist die Grundlage der Produktionsqualität. Ohne Wiederholbarkeit muss jedes Teil einzeln geprüft werden und es gibt keine Garantie dafür, dass die Teile zusammenpassen. Dank der Wiederholbarkeit kann der Hersteller sicher sein, dass die Teile den Spezifikationen entsprechen, ohne dass eine 100-prozentige Prüfung erforderlich ist. CNC-Biegen ist von Natur aus wiederholbar, da die Maschine einem Programm folgt. Sobald das Programm eingestellt ist, erzeugt die Maschine jedes Mal denselben Biegewinkel, dieselbe Flanschlänge und dieselbe Teilegeometrie. Die folgende Tabelle vergleicht die Wiederholgenauigkeit von manuellem und CNC-Biegen.
| Parameter | Manuelles Biegen | CNC-Biegen |
| Variation des Biegewinkels (innerhalb einer Charge) | +/- 1° bis 2° | +/- 0,1° bis 0,5° |
| Variation der Flanschlänge | +/- 0,5 mm | +/- 0,1 mm |
| Teil-zu-Teil-Konsistenz | Niedrig | Hoch |
| Inspektionspflicht | 100 % Inspektion | Stichprobenkontrolle |
| Ausschussrate | Höher | Untere |
Bei Cangzhou Shengsen Metal Products Co., Ltd. ist unser Werk mit CNC-Biegemaschinen ausgestattet, die eine außergewöhnliche Wiederholgenauigkeit liefern. Wir sind in der Lage, große Chargen von Blechbearbeitungsteilen mit gleichbleibender Qualität herzustellen. Unser Qualitätskontrollsystem umfasst die statistische Prozesskontrolle (SPC), um die Wiederholbarkeit unseres Biegeprozesses zu überwachen und alle Trends zu identifizieren, die sich auf die Teilequalität auswirken könnten.
Das Werkzeug – Stempel und Matrize – ist ein entscheidender Faktor für die Biegequalität. Der Stempel ist das Oberwerkzeug, das das Blech in die Matrize drückt. Die Matrize ist das untere Werkzeug, das das Blech stützt und den Biegeradius bestimmt. Die Auswahl des richtigen Werkzeugs für das Material und den gewünschten Biegeradius ist für die Erzielung einer qualitativ hochwertigen Biegung von entscheidender Bedeutung. Wenn das Werkzeug nicht auf das Material abgestimmt ist, kann die Biegung ungenau sein, das Material kann reißen oder das Werkzeug beschädigt werden. Die wichtigsten Werkzeugparameter sind der Stempelspitzenradius, die Matrizenöffnungsweite und der Matrizenwinkel. Der Stempelspitzenradius bestimmt den inneren Biegeradius des Teils. Die Matrizenöffnungsweite bestimmt die erforderliche Biegekraft und die minimale Flanschlänge. Der Gesenkwinkel bestimmt den Winkel, in dem das Material gebogen werden kann. Die folgende Tabelle fasst die Werkzeugauswahlkriterien für gängige Materialien zusammen.
| Material | Dicke (mm) | Empfohlene Matrizenöffnung (mm) | Empfohlener Stempelradius (mm) |
| Weichstahl | 1.0 | 8 | 1.0 |
| Weichstahl | 2.0 | 16 | 2.0 |
| Edelstahl | 1.0 | 10 | 1.5 |
| Edelstahl | 2.0 | 20 | 3.0 |
| Aluminium | 1.0 | 8 | 1.0 |
| Aluminium | 2.0 | 16 | 2.0 |
In unserem Werk verfügen wir über einen umfassenden Werkzeugbestand für unsere CNC-Biegemaschinen. Wir verfügen über Stempel und Matrizen in verschiedenen Größen und Konfigurationen, um unterschiedlichen Materialien und Biegeanforderungen gerecht zu werden. Unsere Werkzeuge sind präzisionsgeschliffen und werden gewartet, um eine gleichbleibende Leistung zu gewährleisten. Wir sind auch in der Lage, kundenspezifische Werkzeuge für spezielle Anwendungen zu entwerfen und herzustellen.
Materialvariationen sind einer der größten Herausforderungen beim Blechbiegen. Even when the material meets the specified grade and thickness, there can be variations in its mechanical properties, such as yield strength, tensile strength, and ductility. Diese Schwankungen wirken sich auf das Rückfederungsverhalten des Materials aus, was wiederum Auswirkungen auf den Biegewinkel hat. A material with a higher yield strength will spring back more than a material with a lower yield strength. Wenn die CNC-Biegemaschine diese Abweichung nicht ausgleicht, ist der Biegewinkel ungenau. Die folgende Tabelle fasst die Auswirkungen von Materialschwankungen auf die Rückfederung und den Biegewinkel zusammen.
| Materielles Eigentum | Variation | Auswirkung auf die Rückfederung | Auswirkung auf den Biegewinkel |
| Streckgrenze | +10 % | Zunahme | Biegewinkel nimmt ab (mehr Rückfederung) |
| Streckgrenze | -10 % | Verringern | Biegewinkel vergrößert sich (weniger Rückfederung) |
| Dicke | +5 % | Zunahme | Der Biegewinkel nimmt ab |
| Dicke | -5% | Verringern | Der Biegewinkel nimmt zu |
| Kornrichtung | Parallel vs. senkrecht | Variiert | Variiert |
Bei Cangzhou Shengsen Metal Products Co., Ltd. bekämpft unser Werk Materialschwankungen durch eine Kombination aus Materialzertifizierung, Eingangskontrolle und CNC-Programmierung. Wir überprüfen die mechanischen Eigenschaften des Materials, bevor es in die Produktion geht, und passen unsere CNC-Programme an, um die spezifischen Eigenschaften jeder Charge zu kompensieren. Dieser proaktive Ansatz stellt sicher, dass unsere Blechfertigungsteile unabhängig von Materialschwankungen die erforderlichen Biegewinkeltoleranzen einhalten.
Die Qualitätskontrolle ist der letzte Garant für die Exzellenz des CNC-Biegens. Selbst mit der besten Ausrüstung und den erfahrensten Bedienern können Fehler passieren. Ein umfassendes Qualitätskontrollprogramm erkennt diese Fehler, bevor sie zu Mängeln werden. Die Schlüsselelemente eines Qualitätskontrollprogramms für das CNC-Biegen sind die Erstmusterprüfung, die In-Prozess-Prüfung und die Endprüfung. Die Erstmusterprüfung wird für den ersten Teil eines Produktionslaufs durchgeführt. Dabei wird überprüft, ob das Teil alle Zeichnungsspezifikationen erfüllt, einschließlich Biegewinkel, Flanschlängen und Lochpositionen. Während des Produktionslaufs wird regelmäßig eine prozessbegleitende Prüfung durchgeführt. Es stellt sicher, dass der Prozess unter Kontrolle bleibt und die Teile weiterhin den Spezifikationen entsprechen. Die fertigen Teile werden vor dem Versand einer Endkontrolle unterzogen. Dabei wird überprüft, ob die Teile alle Anforderungen erfüllen und frei von Mängeln sind. Die folgende Tabelle fasst die Qualitätskontrollmaßnahmen und ihre Häufigkeit zusammen.
| Inspektionstyp | Frequenz | Was wird überprüft? | Akzeptanzkriterien |
| Erstmusterprüfung | Erster Teil der Produktion | Alle Abmessungen, Biegewinkel, Lochpositionen | Zeichnungsspezifikationen |
| In-Prozess-Inspektion | Alle 2 Stunden | Biegewinkel, Flanschlängen | SPC-Kontrollgrenzen |
| Endkontrolle | Vor dem Versand | Visuelle Mängel, kritische Abmessungen | Kundenanforderungen |
| Dimensionsbericht | Pro Charge | Schlüsseldimensionen | Zeichnungsspezifikationen |
In unserem Werk haben wir ein strenges Qualitätskontrollprogramm für unsere CNC-Biegevorgänge implementiert. Wir verwenden kalibrierte Messgeräte, darunter digitale Winkelmesser und Koordinatenmessgeräte (KMG), um die Genauigkeit unserer Biegungen zu überprüfen. Darüber hinaus führen wir detaillierte Aufzeichnungen aller Inspektionen, um unseren Kunden eine vollständige Rückverfolgbarkeit zu gewährleisten. Unser Engagement für Qualität hat uns zu einem vertrauenswürdigen Lieferanten von Blechbearbeitungsteilen für Kunden auf der ganzen Welt gemacht.
Frage 1: Wie hoch ist die typische Biegewinkeltoleranz beim CNC-Biegen?
Antwort: Die typische Biegewinkeltoleranz beim CNC-Biegen beträgt +/- 0,5 Grad für Standardanwendungen und +/- 0,1 Grad für Hochpräzisionsanwendungen. Die erreichbare Toleranz hängt vom Material, dem Werkzeug und der Maschine ab. Bei Cangzhou Shengsen Metal Products Co., Ltd. können wir für unsere Blechbearbeitungsteile Biegewinkeltoleranzen von bis zu +/- 0,1 Grad erreichen.
Frage 2: Wie wirkt sich die Rückfederung auf die Biegegenauigkeit aus und wie wird sie kompensiert?
Antwort: Unter Rückfederung versteht man die Tendenz des Materials, teilweise in seine ursprüngliche Form zurückzukehren, nachdem die Biegekraft entfernt wurde. Dadurch ist der Biegewinkel kleiner als der an der Maschine eingestellte Winkel. CNC-Biegemaschinen kompensieren die Rückfederung durch Überbiegen des Materials. Das Ausmaß der Überbiegung wird basierend auf der Materialart, der Dicke und der Streckgrenze berechnet. Unsere Fabrik verwendet fortschrittliche CNC-Steuerungen, die die Rückfederungskompensation automatisch berechnen und anwenden.
Frage 3: Was ist die Mindestflanschlänge beim CNC-Biegen?
Antwort: Die Mindestflanschlänge hängt von der Breite der Matrizenöffnung ab. Als allgemeine Regel gilt, dass die minimale Flanschlänge etwa das Vierfache der Matrizenöffnung beträgt. Bei einer Matrizenöffnung von 16 mm beträgt die minimale Flanschlänge 64 mm. Wenn der Flansch kürzer ist, kann der Stempel die Biegung möglicherweise nicht richtig formen. Unser Technikteam berät Sie gerne zur optimalen Matrizenöffnung und minimalen Flanschlänge für Ihr spezifisches Teil.
Frage 4: Können beim CNC-Biegen Biegungen mit großem Radius erzeugt werden?
Antwort: Ja, beim CNC-Biegen können Biegungen mit einem großen Radius erzeugt werden. Dies wird durch die Verwendung eines Stempels mit großem Spitzenradius oder durch die Anwendung einer speziellen Biegetechnik namens „Luftbiegen“ erreicht. Beim Luftbiegen kann das Material auf einen Radius gebogen werden, der größer ist als der Radius der Stempelspitze. Unser Werk verfügt über die Werkzeuge und das Fachwissen, um Biegungen mit großem Radius aus einer Reihe von Materialien herzustellen.
Frage 5: Wie stelle ich sicher, dass meine Blechbearbeitungsteile die erforderlichen Biegetoleranzen einhalten?
Antwort: Um sicherzustellen, dass Ihre Blechbearbeitungsteile die erforderlichen Biegetoleranzen einhalten, arbeiten Sie mit einem Hersteller zusammen, der CNC-Biegemaschinen verwendet und über ein umfassendes Qualitätskontrollprogramm verfügt. Stellen Sie klare Zeichnungen mit definierten Toleranzen bereit. Besprechen Sie das Material und die Anwendung mit dem Hersteller, um sicherzustellen, dass die richtigen Werkzeug- und Biegeparameter ausgewählt werden. Bei Cangzhou Shengsen Metal Products Co., Ltd. arbeiten wir eng mit unseren Kunden zusammen, um sicherzustellen, dass jedes Teil ihren Anforderungen entspricht.
CNC-Biegen ist für die Qualität von Blechbearbeitungsteilen von entscheidender Bedeutung, da es die Präzision, Wiederholbarkeit und Konsistenz bietet, die manuelles Biegen nicht erreichen kann. Es stellt sicher, dass die Biegewinkel genau sind, dass die Teile richtig zusammenpassen und dass die Produktionsläufe gleichmäßig sind. Es reduziert Ausschuss-, Nacharbeits- und Inspektionskosten. Und es ermöglicht die Herstellung komplexer Teile, die manuell nur schwer oder gar nicht herzustellen wären. Bei Cangzhou Shengsen Metal Products Co., Ltd. ist unser Werk mit fortschrittlichen CNC-Biegemaschinen und einem umfassenden Qualitätskontrollsystem ausgestattet. Wir verfügen über das Fachwissen und die Erfahrung, um hochwertige Blechbearbeitungsteile für eine Vielzahl von Branchen herzustellen. Ganz gleich, ob Sie einfache Halterungen oder komplexe Gehäuse benötigen, wir können Ihre Anforderungen erfüllen.
Unser Engagement für Qualität und Kundenzufriedenheit hat uns zu einem vertrauenswürdigen Partner für Unternehmen auf der ganzen Welt gemacht. Wir laden Sie ein, mit uns Kontakt aufzunehmen, um Ihre Anforderungen an Blechbearbeitungsteile zu besprechen. Wir können Muster, Angebote und Designunterstützung bereitstellen. Wir zeigen Ihnen, wie CNC-Biegen die Qualität Ihrer Metallteile verbessern kann.
Kontaktieren Sie Cangzhou Shengsen Metal Products Co., Ltd. noch heuteum Ihre Anforderungen an Blechbearbeitungsteile zu besprechen und herauszufinden, wie unsere CNC-Biegefähigkeiten Ihre Qualitätsstandards erfüllen können.