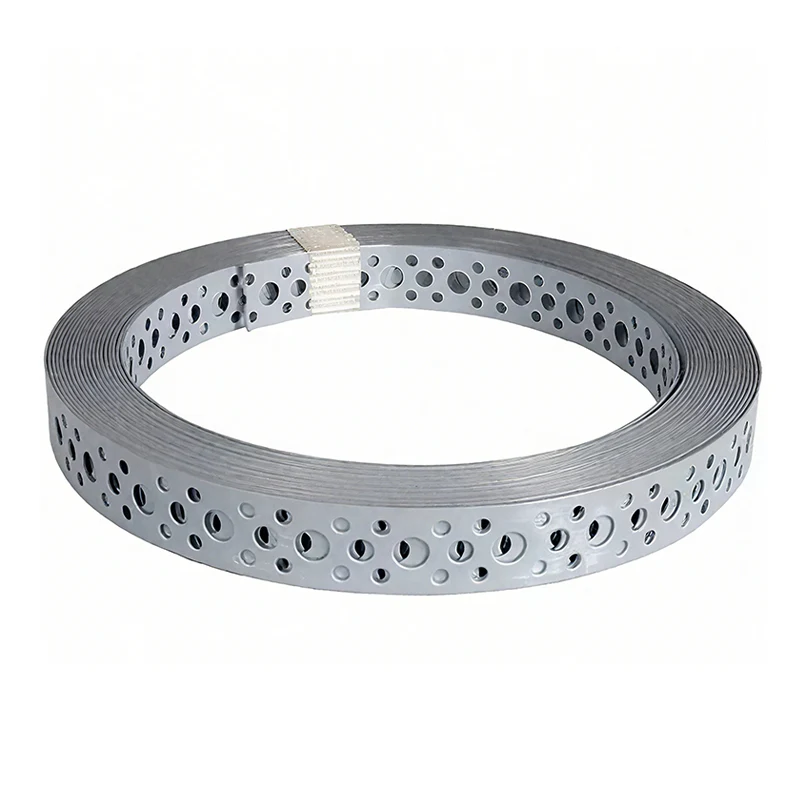
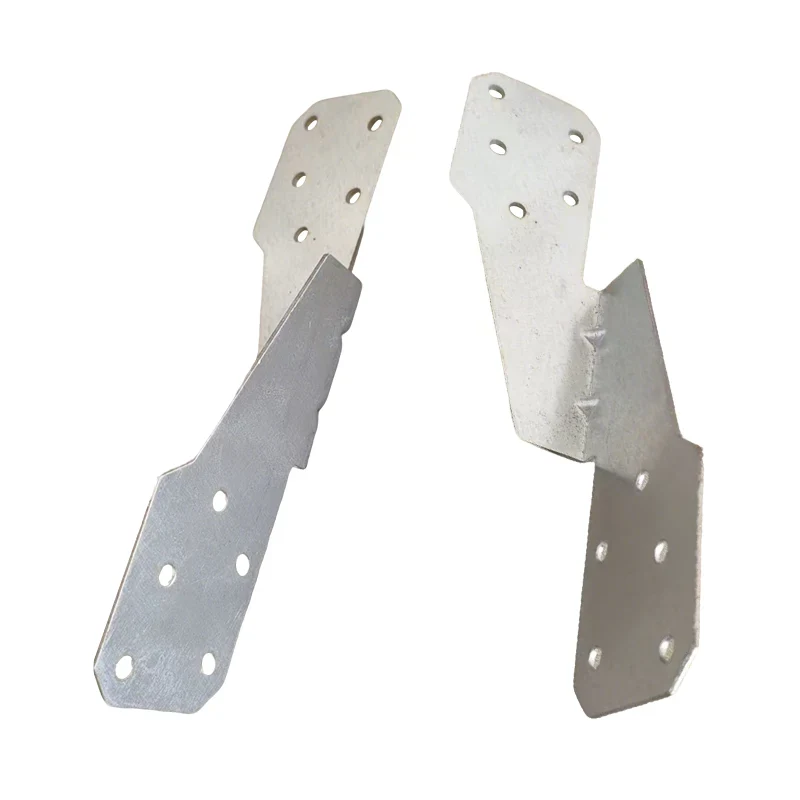
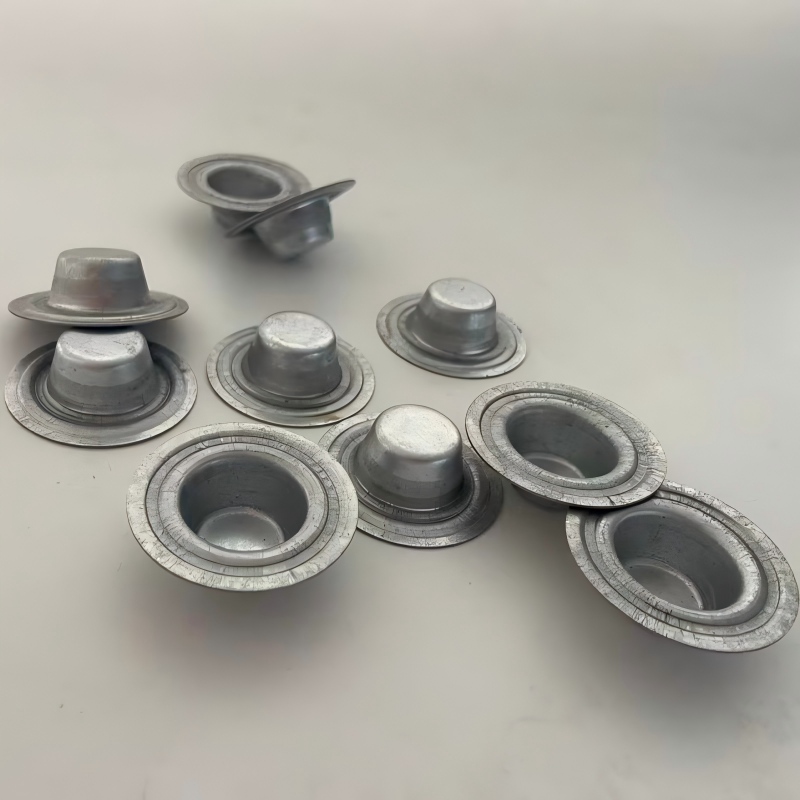
Wenn ein Ingenieur ein Blechfertigungsteil für eine neue Industrieanlage spezifiziert, stellt er sich das oft als ein einzelnes Element vor – eine Halterung, ein Gehäuse, eine Montageplatte. Doch hinter diesem einzelnen Teil verbirgt sich ein komplexer, mehrstufiger Herstellungsprozess, der ein flaches Metallblech in ein Präzisionsbauteil verwandelt. Diese als Vollzyklusfertigung bezeichnete Prozesskette umfasst alles von der ersten Entwurfsprüfung bis zur Endkontrolle und Verpackung. Ein Teil, das auf einer Zeichnung einfach aussieht, kann zehn oder mehr verschiedene Arbeitsgänge erfordern, von denen jeder seine eigenen Anforderungen an Ausrüstung, Werkzeuge und Qualitätskontrolle hat. Das Verständnis dieses vollständigen Zyklus ist für Ingenieure, Beschaffungsmanager und Qualitätssicherungsteams von entscheidender Bedeutung, die Lieferanten bewerten und sicherstellen müssen, dass ihre Teile den erforderlichen Spezifikationen entsprechen.
Ein Komplettanbieter von Blechbearbeitungsteilen ist nicht nur eine Werkstatt mit einem Laserschneider und einer Abkantpresse. Es handelt sich um einen Fertigungspartner, der den gesamten Prozess verwalten kann, von der Materialauswahl und dem Design für die Herstellbarkeitsanalyse (DFM) bis hin zum Schneiden, Formen, Schweißen, Oberflächenbehandlung und Endmontage. In jeder Phase des Prozesses werden Variablen eingeführt, die sich auf die Genauigkeit, Festigkeit und das Erscheinungsbild des endgültigen Teils auswirken. Ein umfassendes Verständnis dieser Phasen ermöglicht es Käufern, die richtigen Fragen zu stellen und einen Lieferanten zu erkennen, der gleichbleibende Qualität liefern kann. Dieser Artikel führt Sie durch die komplette Prozesskette fürTeile für die Blechbearbeitung, wobei jede Phase, ihre Schlüsselparameter und ihre Auswirkungen auf das Endprodukt erläutert werden.
Jedes Blechfertigungsteil beginnt als 2D-Zeichnung oder 3D-CAD-Modell. Der Weg von dieser digitalen Datei zu einem fertigen, verpackten Teil umfasst eine Abfolge von Vorgängen, die in sechs Hauptphasen gruppiert werden können: Entwurfsprüfung, Schneiden, Formen, Schweißen, Oberflächenbehandlung und Qualitätskontrolle. Jede Stufe ist ein Glied in einer Kette, und die Stärke der Kette wird durch ihr schwächstes Glied bestimmt. Ein Fehler bei der Entwurfsprüfung kann dazu führen, dass das Teil nicht mehr hergestellt werden kann. ein schlecht kontrollierter Schneidprozess kann Grate hinterlassen, die die Passform beeinträchtigen; Eine schlampige Schweißnaht kann die strukturelle Integrität beeinträchtigen. Ein Full-Cycle-Hersteller verwaltet alle diese Phasen unter einem Dach und stellt so sicher, dass jeder Arbeitsgang für die Anforderungen des Endteils optimiert ist.
In unserer Fabrik inCangzhou Shengsen Metal Products Co., Ltd., haben wir unsere Produktion nach dieser Ganzzyklus-Philosophie organisiert. Das Rohmateriallager versorgt die Zuschnittabteilung, die wiederum die Umform- und Biegeabteilung beliefert. Anschließend gelangen die geschweißten Baugruppen in den Bereich der Oberflächenbehandlung, bevor sie in die Endkontroll- und Verpackungsstation gelangen. Dieser lineare Fluss wird durch einen parallelen Informationsfluss unterstützt – jedes Teil verfügt über ein Reisedokument, in dem der Prozessverlauf, die Materialzertifizierung und die Prüfergebnisse aufgezeichnet sind. Dieses Maß an Rückverfolgbarkeit ist für Branchen wie die Automobilindustrie, die Luft- und Raumfahrtindustrie und die Medizintechnik von entscheidender Bedeutung, wo die Folgen eines fehlerhaften Teils schwerwiegend sein können.
Die folgende Tabelle bietet einen allgemeinen Überblick über die sechs Phasen und die wichtigsten beteiligten Geräte:
| Bühne | Primäre Operationen | Typische Ausrüstung | Schlüsselausgabe |
| Designüberprüfung | DFM-Analyse, Toleranzüberprüfung | CAD/CAM-Software | Herstellbares Design, Prozessplan |
| Schneiden | Laserschneiden, Plasmaschneiden, Wasserstrahlschneiden | Faserlaser, CNC-Plasma, Wasserstrahl | Flache Rohlinge mit präzisen Konturen |
| Bildung | Biegen, Stanzen, Tiefziehen | Abkantpresse, Revolverstanze, Prägepresse | 3D geformte Formen |
| Schweißen | MIG, WIG, Punktschweißen | MIG-Schweißer, WIG-Schweißer, Punktschweißer | Zusammengebaute Strukturen |
| Oberflächenbehandlung | Pulverbeschichten, Lackieren, Plattieren | Pulverbeschichtungslinie, Lackierkabine, Galvanisierungslinie | Geschützte, veredelte Oberfläche |
| Qualitätskontrolle | Maßprüfung, Sichtprüfung | KMG, Messschieber, Mikrometer | Geprüfte Teile, Inspektionsbericht |
Das Verständnis dieser Übersicht ist der erste Schritt, um die Komplexität von Blechfertigungsteilen im gesamten Zyklus zu verstehen. In den folgenden Abschnitten werden wir jede Phase im Detail untersuchen und uns dabei auf die Parameter konzentrieren, die die Qualität beeinflussen, sowie auf die Fragen, die Käufer ihren Lieferanten stellen sollten.
Mit der Entwurfsprüfung beginnt der gesamte Prozess tatsächlich. Bevor Metall geschnitten wird, erhält unser Ingenieurteam das 3D-CAD-Modell oder die 2D-Zeichnung des Kunden und führt eine Design for Manufacturability (DFM)-Analyse durch. Diese Analyse ist keine Formalität; Dies ist ein entscheidender Schritt, der potenzielle Herstellungsprobleme identifiziert, bevor sie zu kostspieligen Problemen werden. Eine DFM-Analyse für Blechfertigungsteile untersucht typischerweise mehrere Schlüsselfaktoren. Der erste ist der minimale Biegeradius. Wenn in der Zeichnung ein Biegeradius angegeben ist, der kleiner als die Materialstärke ist, kann es beim Biegen zu Rissen im Material kommen. Unsere Ingenieure werden dies melden und einen größeren Radius oder ein anderes Material vorschlagen.
Der zweite Faktor ist der Abstand zwischen Loch und Biegung. Wenn sich ein Loch zu nahe an einer Biegelinie befindet, verformt sich das Loch beim Biegen. Unsere DFM-Analyse prüft, ob alle Löcher mindestens das 2,5-fache der Materialstärke von Biegungen entfernt sind. Der dritte Faktor ist der Toleranzstapel. Die Blechfertigung umfasst mehrere Arbeitsgänge, und jeder Arbeitsgang hat seine eigenen Toleranzen. Die DFM-Analyse überprüft, ob die kumulative Toleranz aller Vorgänge innerhalb der vom Kunden angegebenen Gesamttoleranz liegt. Ist dies nicht der Fall, besprechen wir Optionen wie strengere Prozesskontrollen oder Designänderungen. Der vierte Faktor ist die Materialauswahl. Unterschiedliche Materialien weisen unterschiedliche Formbarkeit, Schweißbarkeit und Korrosionsbeständigkeit auf. Unsere Ingenieure prüfen das angegebene Material und schlagen Alternativen vor, wenn eine kostengünstigere oder leistungsstärkere Option verfügbar ist.
Das Ergebnis der Entwurfsprüfung ist ein detaillierter Prozessplan, der die Abfolge der Vorgänge, die zu verwendende Ausrüstung, die erforderlichen Werkzeuge und die Prüfkriterien festlegt. Dieser Plan wird dem Kunden vor Produktionsbeginn zur Genehmigung vorgelegt. In der folgenden Tabelle sind die von uns identifizierten häufigen DFM-Probleme und unsere typischen Empfehlungen aufgeführt:
| DFM-Problem | Mögliches Problem | Empfohlene Lösung |
| Biegeradius < Materialstärke | Rissbildung beim Biegen | Erhöhen Sie den Biegeradius oder verwenden Sie ein duktileres Material |
| Loch zu nah zum Biegen | Lochverzerrung | Loch verschieben oder Abstand zum Biegen vergrößern |
| Die Toleranzüberschreitung liegt über der Spezifikation | Teile außerhalb der Toleranz | Reduzieren Sie die Anzahl der Vorgänge oder verschärfen Sie die Prozesskontrollen |
| Material nicht zum Schweißen geeignet | Schwache Schweißnaht oder Risse | Wählen Sie ein schweißbares Material oder ändern Sie die Verbindungsmethode |
| Scharfe Ecken an Ausschnitten | Stresskonzentration und Tränenfluss | Fügen Sie Eckradien hinzu, um die Spannung zu verteilen |
Bei S-SEN betrachten wir die Designprüfung als einen Mehrwertdienst. Es geht nicht nur darum, Fehler zu erkennen; Es geht darum, das Teil hinsichtlich Kosten, Qualität und Leistung zu optimieren. Unsere Ingenieure verfügen über jahrzehntelange Erfahrung in der Blechbearbeitung und arbeiten eng mit unseren Kunden zusammen, um sicherzustellen, dass jedes Teil für eine effiziente Produktion ausgelegt ist. Indem wir Zeit in die Designprüfung investieren, verhindern wir Probleme, die sonst in der Produktion auftreten würden, und sparen unseren Kunden Zeit und Geld.
Das Schneiden ist der erste physische Vorgang bei der Herstellung von Blechbearbeitungsteilen. Dabei handelt es sich um den Prozess, bei dem ein flaches Metallblech in die erforderlichen Rohlingsformen getrennt wird, die dann geformt und verbunden werden. Die Wahl des Schneidverfahrens hängt von der Materialart, der Dicke, der erforderlichen Genauigkeit und dem Produktionsvolumen ab. Die drei am häufigsten verwendeten Schneidverfahren in der Vollzyklusfertigung sind Laserschneiden, Plasmaschneiden und Wasserstrahlschneiden. Jedes hat seine eigenen Stärken und Grenzen, und ein Full-Cycle-Hersteller muss über das nötige Fachwissen verfügen, um für jeden Auftrag den richtigen Prozess auszuwählen.
Laserschneiden:Beim Laserschneiden wird ein fokussierter, energiereicher Strahl verwendet, um Metall zu schmelzen und zu verdampfen. Es ist die präziseste Schnittmethode mit einer Schnittbreite von nur 0,1 mm und einer Positionsgenauigkeit von +/- 0,05 mm. Das Laserschneiden eignet sich für eine Vielzahl von Materialien, darunter Weichstahl, Edelstahl, Aluminium, Kupfer und Messing. Es entsteht eine saubere, gratfreie Kante, die häufig keiner Nachbearbeitung bedarf. Die größte Einschränkung beim Laserschneiden ist die Dicke des Materials, das geschnitten werden kann. Ein typischer Faserlaser kann Weichstahl mit einer Dicke von bis zu 25 mm schneiden, die Schnittgeschwindigkeit nimmt jedoch mit zunehmender Dicke erheblich ab. In unserem Werk betreiben wir Faserlaser-Schneidemaschinen mit einer Leistung von 2 kW bis 12 kW, die es uns ermöglichen, eine breite Palette von Blechbearbeitungsteilen mit hoher Effizienz zu schneiden.
Plasmaschneiden:Beim Plasmaschneiden wird ein Hochtemperatur-Plasmalichtbogen zum Schmelzen des Metalls und ein Hochgeschwindigkeitsgasstrom zum Wegblasen des geschmolzenen Materials verwendet. Es ist eine schnellere und wirtschaftlichere Methode als das Laserschneiden für dickere Materialien, insbesondere für Weichstahl und Edelstahl. Beim Plasmaschneiden kann Baustahl mit einer Dicke von bis zu 50 mm oder mehr geschnitten werden. Allerdings ist die Schnittkante rauer als beim Laserschneiden und die Wärmeeinflusszone ist größer. Plasmaschneiden wird häufig für Teile eingesetzt, bei denen die Kantenqualität nicht entscheidend ist, wie z. B. Strukturhalterungen oder Stützen. In unserer Fabrik werden CNC-Plasmaschneidtische für dickere Teile mit einer maximalen Schnittdicke von 60 mm verwendet.
Wasserstrahlschneiden:Beim Wasserstrahlschneiden wird ein Hochdruckwasserstrahl, manchmal gemischt mit einem abrasiven Material, verwendet, um das Metall zu erodieren. Da es sich um ein Kaltschneideverfahren handelt, gibt es keine Wärmeeinflusszone. Dadurch ist es ideal für hitzeempfindliche Materialien wie Titan und bestimmte Aluminiumlegierungen. Mit Wasserstrahlschneiden können nahezu alle Materialien geschnitten werden, einschließlich Glas, Stein und Verbundwerkstoffe. Es ist auch in der Lage, sehr dicke Materialien bis zu 200 mm zu schneiden. Allerdings ist das Wasserstrahlschneiden langsamer als das Laser- oder Plasmaschneiden und das abrasive Material erhöht die Betriebskosten. Wir verwenden Wasserstrahlschneiden für spezielle Blechbearbeitungsteile, bei denen Wärmeverformung vermieden werden muss.
Die folgende Tabelle vergleicht die drei Schneidverfahren:
| Verfahren | Max. Dicke (Baustahl) | Schnittqualität | Wärmeeinflusszone | Typische Anwendungen |
| Faserlaser | 25 mm | Exzellent | Sehr klein | Präzisionsteile, Gehäuse, Halterungen |
| Plasma | 60 mm | Gut | Mäßig | Strukturteile, dicke Halterungen |
| Wasserstrahl | 200 mm | Exzellent | Keiner | Wärmeempfindliche Materialien, dicke Platten |
Bei Cangzhou Shengsen Metal Products Co., Ltd. unterhalten wir alle drei Schneidtechnologien im eigenen Haus. Dadurch können wir für jedes Blechfertigungsteil den optimalen Prozess auswählen und dabei Kosten, Qualität und Durchlaufzeit in Einklang bringen. Unsere Schneidabteilung ist mit fortschrittlicher Nesting-Software ausgestattet, die die Materialausnutzung optimiert, Abfall reduziert und die Kosten für unsere Kunden senkt.
Nachdem die flachen Rohlinge geschnitten wurden, müssen sie in ihre dreidimensionalen Formen gebracht werden. Dies wird durch verschiedene Umformverfahren erreicht, von denen Biegen, Stanzen und Tiefziehen die gängigsten sind. Biegen ist das am weitesten verbreitete Umformverfahren für Blechteile. Dabei kommt eine Abkantpresse zum Einsatz, die das Blech zwischen Stempel und Matrize klemmt und Kraft ausübt, um das Material entlang einer geraden Linie zu biegen. Die Genauigkeit des Biegewinkels und des Biegeradius ist entscheidend für die Passform und Funktion des endgültigen Teils.
Die Abkantpresse ist eine Präzisionsmaschine, für deren Einrichtung und Bedienung erfahrene Bediener erforderlich sind. Die wichtigsten Parameter beim Biegen sind der Biegewinkel, der Biegeradius, die Biegezugabe und die Rückfederung. Unter Rückfederung versteht man die Tendenz des Metalls, teilweise in seine ursprüngliche Form zurückzukehren, nachdem die Biegekraft entfernt wurde. Sie ist eine Funktion der Streckgrenze und des Elastizitätsmoduls des Materials. Um die Rückfederung auszugleichen, muss der Bediener das Material leicht überbiegen. Unser Werk verwendet CNC-Abkantpressen mit automatischer Rückfederungskompensation, die die erforderliche Überbiegung anhand der Materialeigenschaften und des Zielwinkels berechnet. Dadurch wird sichergestellt, dass der endgültige Biegewinkel innerhalb von +/- 0,5 Grad der Spezifikation liegt.
Ein weiteres gängiges Umformverfahren ist das Stanzen. Dabei kommt eine Revolver-Stanzpresse zum Einsatz, die mit verschiedenen Werkzeugen Löcher, Schlitze und andere Merkmale in das Blech stanzt. Das Stanzen ist bei der Produktion von Löchern in großen Mengen schneller als das Laserschneiden, erfordert jedoch für jede Lochgröße und -form ein eigenes Werkzeug. Tiefziehen ist ein spezielleres Formverfahren, mit dem aus Blech hohle, becherartige Formen hergestellt werden. Es wird häufig für Teile wie Gehäuse, Gehäuse und Behälter verwendet. Das Tiefziehen erfordert eine Reihe von Matrizen und Pressen und wird typischerweise für die Massenproduktion eingesetzt. Unser Werk verfügt über eine Reihe von Tiefziehmöglichkeiten für spezielle Blechbearbeitungsteile.
Die folgende Tabelle fasst die wichtigsten Umformprozesse und ihre typischen Toleranzen zusammen:
| Verfahren | Typische Toleranz | Schlüsselausrüstung | Typische Anwendungen |
| Biegen | +/- 0,5° (Winkel), +/- 0,1 mm (Länge) | CNC-Abkantpresse | Halterungen, Gehäuse, Chassis |
| Stanzen | +/- 0,1 mm (Lochposition) | Revolverstanzpresse | Löcher, Schlitze, Lamellen |
| Tiefziehen | +/- 0,2 mm (Durchmesser), +/- 0,1 mm (Tiefe) | Hydraulische Presse, Matrizen | Gehäuse, Gehäuse, Behälter |
Die Umformabteilung bei Cangzhou Shengsen Metal Products Co., Ltd. ist mit einer Reihe von CNC-Abkantpressen, Revolver-Stanzpressen und hydraulischen Pressen ausgestattet. Unsere Mitarbeiter sind hochqualifiziert und werden regelmäßig in den neuesten Umformtechniken geschult. Wir verwenden außerdem Simulationssoftware, um die Rückfederung vorherzusagen und die Biegesequenz zu optimieren. So stellen wir sicher, dass das erste Teil korrekt und alle folgenden Teile identisch sind.
Nachdem die einzelnen Komponenten eines Blechfertigungsteils geformt wurden, müssen sie zusammengefügt werden. Schweißen ist die gebräuchlichste Verbindungsmethode und dient der Herstellung starker und dauerhafter Verbindungen zwischen Metallteilen. Bei der Blechfertigung kommen mehrere Schweißverfahren zum Einsatz, jedes mit seinen eigenen Eigenschaften und Anwendungen. Die Wahl des Schweißverfahrens hängt von der Materialart, der Dicke der Teile, der erforderlichen Festigkeit und dem Aussehen der Schweißnaht ab.
MIG-Schweißen (Metallgasschweißen):Das MIG-Schweißen ist das gebräuchlichste Schweißverfahren für Bleche. Dabei wird eine durchgehende Drahtelektrode verwendet, die durch eine Schweißpistole geführt wird. Der Draht schmilzt und bildet die Schweißnaht, während ein Schutzgas die Schweißnaht vor Verunreinigungen schützt. MIG-Schweißen ist schnell, vielseitig und relativ einfach zu erlernen. Es ist für eine Vielzahl von Materialien geeignet, darunter Stahl, Edelstahl und Aluminium. Allerdings kann beim MIG-Schweißen eine rauere Schweißnaht entstehen als beim WIG-Schweißen und es können Spritzer entstehen, die gereinigt werden müssen.
WIG-Schweißen (Gas-Wolfram-Lichtbogenschweißen):Beim WIG-Schweißen wird zur Erzeugung eines Lichtbogens eine nicht verbrauchbare Wolframelektrode verwendet. Dem Schweißbad wird manuell ein Zusatzwerkstoff hinzugefügt. Beim WIG-Schweißen entsteht eine sehr saubere, präzise Schweißnaht mit hervorragendem Aussehen. Es wird häufig für dünne Materialien und für Anwendungen verwendet, bei denen die Schweißnaht sichtbar ist. WIG-Schweißen ist langsamer als MIG-Schweißen und erfordert ein höheres Maß an Geschick. Es wird häufig für Blechteile aus Edelstahl und Aluminium verwendet.
Punktschweißen:Punktschweißen ist ein Widerstandsschweißverfahren, bei dem Druck und elektrischer Strom zum Verbinden zweier überlappender Metallbleche eingesetzt werden. Es ist schnell und effizient und wird in der Automobilindustrie häufig zum Verbinden von Karosserieteilen eingesetzt. Beim Punktschweißen ist kein Zusatzmaterial erforderlich und es entsteht eine kleine, örtliche Schweißnaht. Allerdings eignet sich das Punktschweißen nur für überlappende Verbindungen und bietet keine durchgehende Abdichtung.
Die folgende Tabelle vergleicht die wichtigsten Schweißverfahren:
| Verfahren | Geschwindigkeit | Aussehen der Schweißnaht | Geschicklichkeit erforderlich | Typische Anwendungen |
| MIG-Schweißen | Schnell | Gut | Mäßig | Allgemeine Fertigung, Strukturteile |
| WIG-Schweißen | Langsam | Exzellent | Hoch | Dünne Materialien, sichtbare Schweißnähte, Edelstahl |
| Punktschweißen | Sehr schnell | Gut | Niedrig | Automobilpaneele, überlappende Verbindungen |
Bei Cangzhou Shengsen Metal Products Co., Ltd. verfügen wir über zertifizierte Schweißer, die für das MIG-, WIG- und Punktschweißen an einer Vielzahl von Materialien qualifiziert sind. Unsere Schweißabteilung ist mit modernen Schweißmaschinen und Rauchabsauganlagen ausgestattet. Wir verfügen außerdem über ein Schweißinspektionsprogramm, das eine Sichtprüfung und bei Bedarf auch zerstörungsfreie Prüfungen wie die Farbeindringprüfung umfasst. Dadurch wird sichergestellt, dass jedes geschweißte Blechfertigungsteil den erforderlichen Struktur- und Qualitätsstandards entspricht.
Die letzten Phasen des Vollzyklusprozesses sind die Oberflächenbehandlung und Endbearbeitung. Diese Vorgänge werden durchgeführt, nachdem das Teil geschnitten, geformt und geschweißt wurde. Der Zweck der Oberflächenbehandlung besteht darin, das Teil vor Korrosion zu schützen, sein Aussehen zu verbessern und eine geeignete Oberfläche für nachfolgende Arbeiten wie Lackieren oder Zusammenbauen bereitzustellen. Es gibt verschiedene Oberflächenbehandlungsoptionen für Blechbearbeitungsteile. Die Auswahl hängt vom Material, der Anwendung und den Anforderungen des Kunden ab.
Pulverbeschichtung:Die Pulverbeschichtung ist das gebräuchlichste Veredelungsverfahren für Blechteile. Dabei wird ein trockenes Pulver auf das Teil gesprüht und anschließend in einem Ofen ausgehärtet. Das Pulver schmilzt und bildet eine harte, dauerhafte und gleichmäßige Beschichtung. Pulverbeschichtung ist in einer Vielzahl von Farben und Texturen erhältlich und bietet eine hervorragende Korrosionsbeständigkeit. Zudem handelt es sich um ein umweltfreundliches Verfahren, da keine Lösungsmittel zum Einsatz kommen. Unser Werk verfügt über eine vollautomatische Pulverbeschichtungslinie mit einer Kapazität von 5.000 Quadratmetern pro Tag.
Malerei:Flüssiglackierung ist ein weiteres gängiges Veredelungsverfahren. Es wird häufig für Teile verwendet, die eine bestimmte Farbabstimmung oder eine glatte, glänzende Oberfläche erfordern. Das Lackieren kann mit einer Spritzpistole oder durch Eintauchen erfolgen. Die Farbe wird in mehreren Schichten aufgetragen und zwischen den Schichten getrocknet. Flüssiglackierung ist arbeitsintensiver als Pulverbeschichtung und erfordert eine kontrollierte Umgebung, um zu verhindern, dass Staub und andere Verunreinigungen die Oberfläche beeinträchtigen.
Überzug:Beim Galvanisieren handelt es sich um einen elektrochemischen Prozess, bei dem eine dünne Metallschicht auf der Oberfläche des Teils abgeschieden wird. Zu den üblichen Beschichtungsmaterialien gehören Zink, Nickel, Chrom und Zinn. Die Beschichtung wird verwendet, um Korrosionsbeständigkeit zu gewährleisten, die Lötbarkeit zu verbessern oder das Erscheinungsbild des Teils zu verbessern. Die Verzinkung ist am häufigsten und wird für Befestigungselemente und Halterungen verwendet. Für dekorative Anwendungen werden Nickel- und Chrombeschichtungen verwendet.
Weitere Veredelungsprozesse:Zu den weiteren Veredelungsprozessen für Blechbearbeitungsteile gehören Eloxieren (für Aluminiumteile), Passivieren (für Edelstahlteile) und Sandstrahlen (zur Oberflächenvorbereitung). Durch Eloxieren entsteht auf Aluminium eine harte, korrosionsbeständige Oxidschicht. Durch Passivierung wird freies Eisen von der Oberfläche von Edelstahl entfernt und so dessen Korrosionsbeständigkeit verbessert. Durch Sandstrahlen wird die Oberfläche vor dem Lackieren oder Beschichten gereinigt und aufgeraut.
Die folgende Tabelle fasst die gängigen Oberflächenbehandlungsmöglichkeiten zusammen:
| Verfahren | Korrosionsbeständigkeit | Aussehen | Typische Anwendungen |
| Pulverbeschichtung | Exzellent | Große Auswahl an Farben und Texturen | Gehäuse, Halterungen, Möbel |
| Flüssigmalerei | Gut | Glatte, glänzende Oberfläche | Autoteile, Geräte |
| Verzinkung | Gut | Ausführung in Silber oder Blauweiß | Befestigungselemente, Halterungen, elektrische Teile |
| Eloxieren | Exzellent | Klar, schwarz oder farbig | Aluminiumteile, Unterhaltungselektronik |
| Passivierung | Exzellent | Sauberes, natürliches Metallfinish | Edelstahlteile für Lebensmittel und Medizin |
Die Abteilung für Oberflächenbehandlung bei Cangzhou Shengsen Metal Products Co., Ltd. ist mit einer Reihe von Prozessen ausgestattet, darunter Pulverbeschichtung, Flüssiglackierung und Verzinkung. Wir arbeiten auch mit vertrauenswürdigen Partnern für spezielle Veredelungen wie Eloxieren und Passivieren zusammen. Unser Qualitätskontrollteam prüft die Oberfläche auf Haftung, Dicke und Aussehen und stellt so sicher, dass jedes Blechfertigungsteil den Spezifikationen des Kunden entspricht.
Die Qualitätskontrolle ist kein einzelner Schritt am Ende des Prozesses; Es ist ein integraler Bestandteil jeder Phase. Die Endkontrolle ist jedoch die letzte Möglichkeit, Mängel zu erkennen, bevor das Teil an den Kunden versendet wird. Der Prüfprozess für Blechfertigungsteile umfasst Maßprüfung, Sichtprüfung und Funktionsprüfung. Die spezifischen Prüfkriterien werden im Prozessplan definiert und basieren auf der Zeichnung und den Spezifikationen des Kunden.
Maßprüfung:Bei der Maßprüfung wird überprüft, ob die Abmessungen und die Geometrie des Teils innerhalb der angegebenen Toleranzen liegen. Dies wird typischerweise mit einem Koordinatenmessgerät (KMG) durchgeführt, das komplexe Formen mit hoher Genauigkeit messen kann. Für einfachere Teile können Messschieber, Mikrometer und Höhenmessgeräte verwendet werden. Der Prüfbericht enthält die Messwerte und die entsprechenden Toleranzgrenzen. Unser Werk verwendet ein KMG mit einer Messgenauigkeit von +/- 0,002 mm, um kritische Abmessungen an Blechfertigungsteilen zu prüfen.
Sichtprüfung:Bei der Sichtprüfung wird das Teil auf Oberflächenfehler wie Kratzer, Dellen, Korrosion und Schweißfehler überprüft. Außerdem wird überprüft, ob die Oberflächenbeschaffenheit den festgelegten Anforderungen entspricht. Die Sichtprüfung wird von geschulten Prüfern durchgeführt, die anhand einer Checkliste die Konsistenz sicherstellen. Bei kritischen Anwendungen kann die Inspektion unter Vergrößerung oder mit Hilfe eines Endoskops zur Inspektion interner Merkmale durchgeführt werden.
Funktionstest:Durch Funktionstests wird überprüft, ob das Teil seine vorgesehene Funktion erfüllt. Dazu können Passtests gehören, bei denen das Teil mit passenden Komponenten zusammengebaut wird, um die richtige Passung sicherzustellen; Belastungsprüfung, bei der das Teil einer bestimmten Belastung ausgesetzt wird, um seine Festigkeit zu überprüfen; und Dichtheitsprüfung für Teile, die abgedichtet werden müssen. Funktionstests werden oft auf Stichprobenbasis durchgeführt, bei kritischen Teilen kann sie jedoch an jeder Einheit durchgeführt werden.
Die folgende Tabelle fasst die Qualitätskontrollaktivitäten in jeder Phase des gesamten Zyklusprozesses zusammen:
| Bühne | Inspektionsaktivität | Verantwortliche Partei | Akzeptanzkriterien |
| Designüberprüfung | DFM-Analyse | Maschinenbau | Alle DFM-Probleme behoben |
| Schneiden | Maßkontrolle von Rohlingen | QC-Inspektor | Innerhalb von +/- 0,1 mm |
| Bildung | Prüfung des Biegewinkels und der Abmessungen | QC-Inspektor | Innerhalb von +/- 0,5° und +/- 0,1 mm |
| Schweißen | Sichtkontrolle Farbeindringprüfung (falls erforderlich) | Schweißinspektor | Keine Risse, Porosität oder Hinterschneidungen |
| Oberflächenbehandlung | Schichtdicke, Haftung, Aussehen | QC-Inspektor | Innerhalb der angegebenen Dicke keine Mängel |
| Endkontrolle | Dimensional, visuell, funktional | QC-Inspektor | Alle Kriterien erfüllt, Prüfbericht unterzeichnet |
Bei Cangzhou Shengsen Metal Products Co., Ltd. ist unser Qualitätsmanagementsystem nach ISO 9001:2015 zertifiziert. Wir führen detaillierte Aufzeichnungen über alle Inspektionen und stellen für jede Lieferung eine Konformitätsbescheinigung aus. Unser Qualitätsanspruch stellt sicher, dass unsere Kunden Blechbearbeitungsteile erhalten, die ihren Spezifikationen entsprechen und in ihren Anwendungen zuverlässig funktionieren.
Frage 1: Was ist die typische Vorlaufzeit für Blechfertigungsteile im gesamten Zyklus?
Antwort: Die Vorlaufzeit für Blechfertigungsteile hängt von der Komplexität des Teils, der Menge und den Anforderungen an die Oberflächenbehandlung ab. Für Standardteile mit einfachem Finish beträgt die Vorlaufzeit in der Regel 10–15 Werktage nach der Designfreigabe. Für komplexe Teile mit mehreren Schweißnähten und einer speziellen Endbearbeitung kann die Vorlaufzeit 20–30 Werktage betragen. Unsere Fabrik stellt für jede Bestellung einen detaillierten Produktionsplan zur Verfügung und wir halten unsere Kunden über den Fortschritt während des gesamten Herstellungsprozesses auf dem Laufenden.
Frage 2: Können Sie vor der vollständigen Produktion ein Musterteil bereitstellen?
Antwort: Ja, wir können vor der vollständigen Produktion ein Musterteil zur Genehmigung bereitstellen. Das Musterteil wird mit den gleichen Verfahren und Geräten hergestellt, die auch für den Produktionslauf verwendet werden, sodass es das Endprodukt genau darstellt. Das Musterteil wird geprüft und mit einem detaillierten Prüfbericht versendet. Sobald der Kunde das Muster genehmigt, beginnen wir mit der vollständigen Produktion. Dieser Musterfreigabeprozess minimiert das Risiko von Produktionsfehlern und stellt sicher, dass die endgültigen Teile den Erwartungen des Kunden entsprechen.
Frage 3: Mit welchen Materialien arbeiten Sie bei der Blechfertigung?
Antwort: Wir arbeiten mit einer breiten Palette von Materialien für Blechbearbeitungsteile, darunter Weichstahl, Edelstahl (304, 316, 430), Aluminium (5052, 6061), Kupfer, Messing und verzinkter Stahl. Die Wahl des Materials hängt von den Anwendungsanforderungen wie Festigkeit, Korrosionsbeständigkeit und Formbarkeit ab. Unser Engineering-Team kann Ihnen bei der Auswahl des am besten geeigneten Materials für Ihre spezifische Anwendung helfen.
Frage 4: Wie stellen Sie die Genauigkeit Ihrer Blechfertigungsteile sicher?
Antwort: Wir stellen die Genauigkeit unserer Blechbearbeitungsteile durch eine Kombination aus fortschrittlicher Ausrüstung, qualifizierten Bedienern und strenger Qualitätskontrolle sicher. Unsere CNC-Maschinen werden regelmäßig kalibriert und unsere Bediener werden darauf geschult, innerhalb enger Toleranzen zu arbeiten. Wir verwenden ein KMG zur Maßkontrolle und führen bei jeder Charge visuelle und funktionelle Tests durch. Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert und wir führen detaillierte Aufzeichnungen über alle Inspektionen. Sollte ein Teil nicht der Spezifikation entsprechen, überarbeiten oder ersetzen wir es kostenlos für den Kunden.
Frage 5: Welche Oberflächenbehandlungen gibt es für Blechteile?
Antwort: Wir bieten eine Reihe von Oberflächenbehandlungen für Blechbearbeitungsteile an, darunter Pulverbeschichtung, Flüssiglackierung, Verzinkung, Eloxierung und Passivierung. Die Wahl der Oberflächenbehandlung hängt vom Material, der Anwendung und der gewünschten Optik ab. Pulverbeschichtung ist am gebräuchlichsten und bietet eine hervorragende Korrosionsbeständigkeit und eine große Farbpalette. Auch für Spezialveredelungen arbeiten wir mit vertrauenswürdigen Partnern zusammen. Unser Team kann Ihnen bei der Auswahl der besten Oberflächenbehandlung für Ihr Teil helfen.
Vollzyklus-Blechfertigungsteile sind das Ergebnis eines komplexen, mehrstufigen Herstellungsprozesses, der Rohblech in Präzisionskomponenten umwandelt. Von der ersten Entwurfsprüfung und DFM-Analyse bis hin zum Schneiden, Formen, Schweißen, Oberflächenbehandlung und Endkontrolle trägt jede Phase zur Qualität, Haltbarkeit und Leistung des Endteils bei. Das Verständnis dieses vollständigen Zyklus ist für Ingenieure und Beschaffungsfachleute von entscheidender Bedeutung, die Lieferanten bewerten und sicherstellen müssen, dass ihre Teile den erforderlichen Spezifikationen entsprechen. Ein Full-Cycle-Hersteller wie Cangzhou Shengsen Metal Products Co., Ltd. verwaltet alle diese Phasen unter einem Dach, bietet eine zentrale Verantwortungsstelle und stellt sicher, dass jedes Teil nach den höchsten Standards hergestellt wird.
Unsere Fabrik ist mit fortschrittlichen Schneid-, Form-, Schweiß- und Endbearbeitungsgeräten ausgestattet, und unser Team aus erfahrenen Ingenieuren und Facharbeitern widmet sich der Lieferung hochwertiger Blechbearbeitungsteile. Wir bedienen ein breites Spektrum an Branchen, darunter Automobil, Luft- und Raumfahrt, medizinische Geräte und Industriemaschinen. Ob Sie eine einfache Halterung oder ein komplexes Gehäuse benötigen, wir verfügen über das Fachwissen und die Kapazität, um Ihre Anforderungen zu erfüllen.
Kontaktieren Sie Cangzhou Shengsen Metal Products Co., Ltd. noch heuteum Ihre Anforderungen an Blechbearbeitungsteile zu besprechen und herauszufinden, wie unsere Full-Cycle-Fähigkeiten Ihre Lieferkette verbessern können.